


Como proveedor de máquinas rectificadoras de tubos de HDPE, he trabajado con innumerables fabricantes, recicladores y fabricantes durante los últimos 12 años, y el error más constante que veo que cometen los nuevos operadores es saltarse el mantenimiento preventivo. Es fácil pasar por alto tareas pequeñas y regulares cuando una trituradora funciona sin parar de 10 a 12 horas al día procesando desechos de HDPE postindustrial, restos de tuberías de agua o tuberías de servicios públicos al final de su vida útil. Pero esta es la verdad: una trituradora de tubos de HDPE bien mantenida no sólo durará el doble: reducirá el tiempo de inactividad en un 70%, ahorrará en costos de reemplazo e incluso producirá un producto final más consistente (las hojuelas de HDPE trituradas que se utilizan en tuberías nuevas, madera plástica o incluso filamentos de impresión 3D). He visto máquinas fallar a mitad de turno porque alguien se olvidó de lubricar un solo cojinete, y también he visto una trituradora de 20 años funcionar como si fuera nueva, todo porque el propietario siguió un estricto programa de mantenimiento. Este blog desglosa exactamente qué mantenimiento necesita su rectificadora de tubos de HDPE y cómo priorizar las tareas en función de la frecuencia con la que funciona su máquina.
Primero, comencemos con los componentes principales que hacen que una trituradora de tubos de HDPE funcione: la cámara de corte, los rotores, las cuchillas y el sistema de transmisión; estas son las partes que soportan la mayor tensión, por lo que necesitan la atención más regular. La cámara de corte es donde ocurre toda la acción; El HDPE es un plástico resistente y semirrígido, por lo que cuando se introduce un tubo, las palas del rotor lo cortan contra las contrapalas fijas. Con el tiempo, esas hojas pueden desafilarse, desarrollar mellas o acumular una capa de residuos de HDPE derretido, lo que las hace menos eficientes. Recomiendo inspeccionar las hojas cada 40 a 50 horas de funcionamiento para uso ligero (1 a 2 turnos por semana) y cada 15 a 20 horas para uso intensivo (más de 3 turnos diarios). Cuando los inspeccione, busque tres cosas: nitidez, alineación y daño. Las hojas desafiladas no sólo funcionan más lento: obligan al sistema de accionamiento de la amoladora a utilizar más energía, lo que aumenta sus facturas de energía y puede provocar que el motor se queme. Si ve pequeñas muescas o un borde ligeramente redondeado, generalmente puede rectificar las hojas con una lijadora de banda (o un servicio de pulido profesional) en lugar de reemplazarlas. Pero si la mella es más profunda de 1 mm o la hoja está deformada, es hora de reemplazarla: el HDPE es demasiado resistente para esmerilar con hojas dañadas y también dañará las contrahojas.
Hablando de contracuchillas, a menudo son una ocurrencia tardía. Están montados en el interior de la pared de la cámara, justo enfrente de las palas del rotor, por lo que su alineación es fundamental. Si las contracuchillas están demasiado lejos del rotor, la tubería no se cortará limpiamente: quedará atrapada, doblada o estirada en lugar de romperse en escamas uniformes. Si están demasiado cerca, se producirá una fricción excesiva, que derrite el HDPE en las cuchillas y se acumula en la cámara. En cada inspección de las palas, tome una galga de espesores y verifique el espacio entre las palas del rotor y las contrapalas; debe estar entre 0,2 mm y 0,5 mm para tuberías de HDPE. Si el espacio es demasiado grande, puede calzar el soporte de la contrahoja para acercarlo, y si es demasiado pequeño, deberá ajustar el soporte. También recomiendo limpiar la cámara de corte de residuos de HDPE cada 20 horas de uso, incluso si las hojas se ven afiladas. El HDPE derretido se acumula con el tiempo, se endurece y puede hacer que el rotor se desequilibre, lo que sacudirá toda la máquina. Para limpiarlo, apague la energía, bloquee el molinillo (la seguridad es lo primero; siga siempre los procedimientos de bloqueo/etiquetado) y use un raspador de plástico (los raspadores de metal pueden dañar las paredes de la cámara) para eliminar la acumulación.
A continuación, el rotor y sus componentes son otra área clave. El rotor es el pesado cilindro de acero con las palas adjuntas; gira a 300-500 RPM para la mayoría de las amoladoras de HDPE, por lo que el equilibrio no es negociable. Un rotor desequilibrado provocará una vibración excesiva, que desgastará los cojinetes, los engranajes e incluso el bastidor de la máquina. Para verificar el equilibrio, cada 100 horas de funcionamiento (o después de reemplazar una cuchilla), puede realizar una prueba de equilibrio estático simple: levante el rotor (con el equipo de elevación adecuado; estos rotores pueden pesar más de 500 libras) y colóquelo en bloques en V de dos niveles. Si gira libremente y se detiene siempre en el mismo lugar, está equilibrado. Si se detiene en un lugar diferente cada vez, está desequilibrado y deberá agregar contrapesos al rotor o equilibrarlo profesionalmente. Además, revise los pernos que sujetan las cuchillas al rotor; vibran y se aflojan con el tiempo y una cuchilla suelta puede salir despedida durante la operación, lo que representa un gran peligro para la seguridad y destruirá la cámara de corte. Utilizo una llave dinamométrica para apretar los pernos de las hojas al par especificado por el fabricante (generalmente 80 a 100 pies-libras para amoladoras de HDPE de alta resistencia) cada vez que inspecciono las hojas.
Ahora, el sistema de transmisión es lo que impulsa el rotor, por lo que incluye el motor, las correas, los engranajes y los cojinetes, y a menudo es la parte más descuidada. Comencemos con las correas: la mayoría de las rectificadoras de tubos de HDPE utilizan correas trapezoidales o correas de distribución para transferir energía del motor al rotor. Con el tiempo, las correas se estiran, agrietan o vidrian, lo que reduce la transferencia de potencia y hace que el motor trabaje más. Cada 20 horas de funcionamiento controlar la tensión de la correa; Si presiona una correa a mitad de camino entre las dos poleas y se mueve más de 1 pulgada, está demasiado floja. Para la mayoría de las amoladoras, desea una tensión que se mueva entre 0,5 y 0,75 pulgadas. Además, busque grietas o vidriados (una superficie lisa y brillante en la correa); si ve cualquiera de las dos, reemplace la correa inmediatamente. Siempre guardo un juego de correas de repuesto en mi camión de servicio para los clientes, porque una correa rota a mitad de turno puede costarle al reciclador $5,000 por hora en pérdida de producción. Si su amoladora usa engranajes en lugar de correas, revise el aceite de engranajes cada 50 horas; llénelo si está bajo, drene y reemplácelo cada 500 horas. El aceite para engranajes viejo y sucio provoca una fricción excesiva, lo que provoca desgaste de los engranajes y fallas prematuras.
Los rodamientos son otro componente de la transmisión que muere silenciosamente si no se le da mantenimiento. El rotor tiene dos cojinetes principales y el motor tiene uno o dos, según el tamaño. Los rodamientos necesitan una lubricación regular para evitar el contacto y el desgaste de metal con metal. Recomiendo engrasar los cojinetes del rotor cada 20 horas de funcionamiento (para cojinetes lubricados con grasa) y los cojinetes del motor cada 40 horas. Sin embargo, no engrase demasiado: demasiada grasa puede generar calor y dañar los sellos de los cojinetes. Utilice el tipo de grasa que especifica el fabricante (generalmente grasa a base de litio para trituradoras de HDPE) y siga la cantidad por accesorio; una buena regla general es 1 o 2 bombas por rodamiento, a menos que el fabricante indique lo contrario. Además, revise los sellos de los cojinetes cada 100 horas; si hay fugas de grasa o entra polvo, reemplace el sello. La suciedad en los rodamientos es la causa número uno de fallas en los rodamientos y se puede prevenir totalmente con un buen mantenimiento de los sellos.
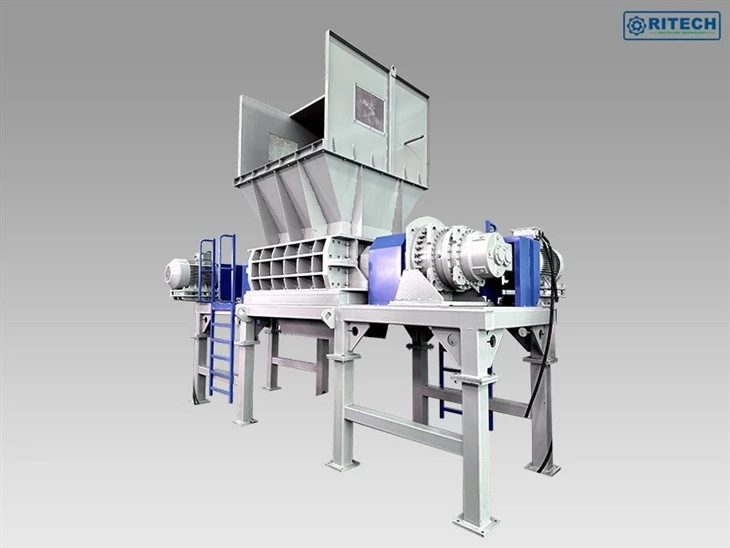

Ahora, hablemos de los componentes de seguridad, que también forman parte del mantenimiento: puede tener una máquina que funcione perfectamente, pero si las piezas de seguridad fallan, corre el riesgo de sufrir lesiones o tiempo de inactividad. Las piezas de seguridad más importantes de cualquier amoladora son los botones de parada de emergencia (parada de emergencia) tanto en el panel de control como en el marco de la máquina, y los bloqueos de seguridad en la puerta de la cámara. La parada de emergencia debe probarse en cada turno: presiónela, asegúrese de que la amoladora se detenga inmediatamente y luego reiníciela. Si no funciona, no haga funcionar la máquina hasta que reemplace o repare la parada de emergencia. Los dispositivos de seguridad son los que impiden que el molinillo funcione cuando la puerta de la cámara está abierta; Si el enclavamiento está roto, la puerta puede abrirse mientras el rotor está girando, lo que supone un peligro mortal. Pruebe el enclavamiento cada vez que abra la puerta de la cámara para realizar tareas de mantenimiento; cierre la puerta y asegúrese de que el molinillo arranque, luego ábrala y asegúrese de que se detenga. Si el dispositivo de seguridad está defectuoso, repárelo de inmediato; la seguridad no es opcional.
Más allá de las tareas diarias y semanales, existe un mantenimiento trimestral y anual que alargará aún más la vida útil de tu molinillo. Trimestralmente recomiendo revisar la cimentación o base de la máquina. Las amoladoras vibran mucho, por lo que los pernos que sujetan la máquina a la base de concreto o acero pueden aflojarse con el tiempo. Apriete todos los pernos de la base con una llave dinamométrica cada 3 meses y verifique si hay grietas en la base; si hay una grieta, puede mover la máquina y provocar una desalineación del rotor y las palas. Además, cada trimestre, inspeccione el sistema de recolección de polvo que está conectado a la mayoría de las trituradoras de HDPE. El plástico triturado produce polvo fino, que puede obstruir los filtros y acumularse en las rejillas de ventilación del molinillo, provocando un sobrecalentamiento. Limpie los filtros recolectores de polvo cada 50 horas de uso y reemplácelos cada 6 meses. He visto molinillos sobrecalentarse y apagarse porque el filtro de recolección de polvo estaba obstruido, lo cual se soluciona fácilmente con una limpieza regular.
Anualmente, debes realizar una inspección profesional completa si usas mucho tu amoladora, o una inspección minuciosa de bricolaje si te sientes cómodo con el trabajo mecánico. Eso incluye desmontar el rotor para limpiar cualquier residuo oculto, verificar el desgaste de las paredes de la cámara (si las paredes están desgastadas más de 2 mm, es hora de reemplazarlas) y reemplazar todas las correas, cojinetes y engranajes desgastados. También recomiendo una verificación completa de la alineación: el motor, el rotor y las poleas deben estar perfectamente alineados para evitar vibraciones excesivas. Los componentes desalineados pueden reducir la vida útil de la máquina en un 50 %, por lo que vale la pena invertir en una herramienta de alineación láser si no tiene una; muchos servicios de mantenimiento industrial ofrecen comprobaciones de alineación por una tarifa razonable.
Ahora, hablemos de los errores comunes que veo que dificultan el mantenimiento. Uno de los más importantes es evitar la limpieza de residuos porque el HDPE es “suave” y “se derrite fácilmente”, pero incluso una fina capa de HDPE derretido puede endurecerse y convertirse en un esmalte que es imposible de quitar después de unas semanas. Otro error es utilizar grasa o aceite genérico en lugar de las especificaciones del fabricante; la grasa barata puede hacer que los rodamientos se desgasten 3 veces más rápido. Y, por último, esperar a que se produzca una avería para reparar las piezas en lugar de sustituirlas de forma proactiva. Un reemplazo de pala de $50 es mucho más barato que $5,000 en costos de reparación cuando un rotor falla debido a una pala desafilada.
Si está buscando una nueva máquina trituradora de tubos de HDPE, es posible que también esté buscando otros equipos de reciclaje para completar su línea. Suministramos una variedad de granuladores, incluidos equipos industriales para diferentes materiales: consulte nuestra trituradora de paletas de madera para refuerzos de tuberías de madera o desechos de madera, máquina trituradora de desechos de alimentos industriales para desechos orgánicos (un complemento útil si su operación maneja materiales mixtos), fresadoras de polvo de plástico para convertir hojuelas de HDPE en polvo fino para impresión o compuestos en 3D, máquina trituradora de paletas para paletas de madera grandes que pueden venir con sus envíos de tuberías y trituradora de botellas de plástico para otros flujos de desechos plásticos. Cada uno de ellos tiene sus propias necesidades de mantenimiento, pero los principios básicos de comprobar las cuchillas, lubricar las piezas móviles y mantener los componentes de seguridad se aplican a todos los equipos granuladores.
Su rectificadora de tubos de HDPE es un caballo de batalla para su operación: cuídelo y él cuidará de usted. Si necesita consejos de mantenimiento más personalizados para su modelo de molinillo específico, o si está listo para actualizar a una nueva máquina diseñada para una operación fácil y de bajo mantenimiento, no dude en comunicarse con nosotros. Estamos aquí para ayudarle a mantener su producción funcionando sin problemas, sin importar cuán grande o pequeña sea su operación.
Referencias
- Revista Maquinaria para Plásticos. (2022). "Mantenimiento preventivo para granuladores de plástico: una guía para recicladores".
- Sociedad Estadounidense de Ingenieros Mecánicos (ASME). (2021). "Normas de seguridad para equipos trituradores industriales".
- Asociación Europea de Organizaciones de Reciclado y Recuperación de Plásticos (EUPPRO). (2023). "Mejores prácticas para el mantenimiento de equipos de procesamiento de HDPE".
- Reciclaje global hoy. (2022). "Cómo los rotores desequilibrados afectan la eficiencia y la vida útil del granulador".
- Mantenimiento Industrial y Operaciones de Planta. (2023). "Mejores prácticas de lubricación para maquinaria industrial".


